Ένας βιδωτός κύλινδρος εξώθησης διαρκεί όσο η κατάστασή του επιτρέπει στη γραμμή να πληροί την απαιτούμενη απόδοση και ποιότητα προϊόντος μέσα σε ένα αποδεκτό παράθυρο διεργασίας. Η ρητίνη, τα υλικά πλήρωσης, η μόλυνση, η γεωμετρία και το λειτουργικό φορτίο αλλάζουν αυτή τη διάρκεια ζωής, επομένως μια εκτίμηση ημερολογιακής ηλικίας απαιτεί αυτές τις συνθήκες. Για μια γραμμή που βρίσκεται ήδη σε παραγωγή, μετρήστε τη βίδα και την κάννη σε επαναλαμβανόμενες θέσεις, υπολογίστε το πρόσφατο ποσοστό φθοράς και χρησιμοποιήστε το με τις τάσεις παραγωγής για να σχεδιάσετε την επόμενη επιθεώρηση και αντικατάσταση.
- Παρακολουθήστε τις ώρες λειτουργίας και τις αλλαγές στη σύνθεση, όχι μόνο την ημερομηνία εγκατάστασης.
- Μετρήστε και τα δύο μέρη: η φθορά της βίδας και η φθορά της οπής της κάννης αυξάνουν το ίδιο διάκενο.
- Συγκρίνετε την απόδοση ανά rpm, τη θερμοκρασία τήξης και την ποιότητα σε σχέση με μια σταθερή διαδρομή αναφοράς.
- Κάντε πρόβλεψη σε ένα όριο σχεδιασμού για τη μηχανή και μετά αφήστε χρόνο για προμήθεια και εγκατάσταση.
- Επαναξιολογήστε την πρόβλεψη μετά από αλλαγή υλικού, επιταχυνόμενη φθορά ή απροσδόκητη ζημιά.
1. Τι σημαίνει η διάρκεια ζωής στη γραμμή εξώθησής σας;
Μια βίδα μπορεί ακόμα να περιστρέφεται αφού πάψει να είναι χρήσιμη για ένα συγκεκριμένο προϊόν. Μια γραμμή που δημιουργεί ένα απαιτητικό φιλμ ή προφίλ μπορεί να χάσει το αποδεκτό παράθυρο διαδικασίας πριν το υλικό φτάσει σε ένα δομικό όριο. Αντίθετα, η αντικατάσταση ενός σετ ήχου αποκλειστικά και μόνο επειδή έχει φτάσει σε μια επέτειο μπορεί να σπαταλήσει τη χρησιμοποιήσιμη χωρητικότητα.
Διαχωρίστε την απόφαση σε τρεις ερωτήσεις. Παραμένει το υλικό εντός των εγκεκριμένων ορίων διαστάσεων και καταστάσεων; Μπορεί η διαδικασία να κάνει αποδεκτό προϊόν με τον απαιτούμενο ρυθμό; Η συνέχιση της λειτουργίας κοστίζει περισσότερο από μια προγραμματισμένη παρέμβαση; Το πρώτο αφορά τα ανταλλακτικά, το δεύτερο το προϊόν και το τρίτο τον προγραμματισμό παραγωγής. Μια εκτίμηση ζωής είναι ελλιπής, εκτός εάν αναφέρει ποιο τελικό σημείο προβλέπει.
Καταγράψτε το καθήκον πίσω από τον αριθμό
Διατηρήστε την ημερομηνία εγκατάστασης, αλλά και καταγράψτε τις ώρες παραγωγής, το υλικό επεξεργασίας και το ιστορικό της σύνθεσης. Ο χρόνος αδράνειας δεν είναι ο ίδιος με τον χρόνο επεξεργασίας. Οι τόνοι που έχουν υποστεί επεξεργασία παρέχουν το πλαίσιο, αλλά δεν μπορούν να κάνουν διαφορετικές ενώσεις ή διαμορφώσεις μηχανών άμεσα συγκρίσιμες.
| Ρεκόρ | Γιατί ανήκει σε μια εκτίμηση ζωής |
|---|---|
| Ταυτότητες βίδας και κάννης | Αποτρέψτε την ανάμειξη ιστοριών μετά από ανταλλαγές ή ανακατασκευή |
| Ώρες λειτουργίας | Καθορίστε το διάστημα μεταξύ των επιθεωρήσεων |
| Ρητίνη, τύπος πλήρωσης και φόρτωση | Εξηγήστε τις αλλαγές στο περιβάλλον φθοράς |
| Επαναλείψτε την πηγή και την αναλογία | Προσδιορίστε τις αλλαγές στη μόλυνση και τη συνοχή των ζωοτροφών |
| Έξοδος, σ.α.λ. και πραγματική θερμοκρασία τήξης | Εμφάνιση του φορτίου και της απόδοσης που σχετίζονται με την εγγραφή |
| Μετρήσεις νέας κατάστασης και εγκεκριμένα όρια | Προσδιορίστε τι έχει αλλάξει και ποια ενέργεια απαιτείται |
Η εμπειρία ενός προμηθευτή σε μια στενά αντίστοιχη εργασία μπορεί να βοηθήσει στον καθορισμό ενός αρχικού σχεδίου επιθεώρησης. Ζητήστε τη σύνθεση, την κατασκευή εξαρτημάτων, τις ώρες και το κριτήριο αποδοχής πίσω από αυτήν την εμπειρία. Μόλις είναι διαθέσιμες οι δικές σας μετρήσεις, χρησιμοποιήστε τις για να βελτιώσετε το σχέδιο αντί να αντιμετωπίζετε το διάστημα αντικατάστασης μιας άλλης εγκατάστασης ως σταθερό κανόνα.
2. Ποιες συνθήκες αλλάζουν το ποσοστό φθοράς;
Το όνομα πολυμερούς από μόνο του δεν περιγράφει τη δουλειά. Το φυσικό PP και το ορυκτό πληρωτικό που περιέχει PP είναι διαφορετικές φθορές. Ο τύπος του πληρωτικού, η φόρτωση, τα χαρακτηριστικά σωματιδίων και η ύλη μόλυνσης μαζί με τη ρητίνη. Επομένως, μια αλλαγή υλικού θα πρέπει να εμφανίζεται στο αρχείο συντήρησης, ακόμη και όταν το μοντέλο του μηχανήματος και η ταχύτητα της βίδας παραμένουν αμετάβλητα.
του Τζεφ Κούμανανάλυση ζωής βίδας και κάννηςδιακρίνει τη λειαντική φθορά, τη διαβρωτική προσβολή και τη φθορά κόλλας μετάλλου σε μέταλλο. Αναφέρεται επίσης στη σφήνωση των στερεών όταν το τμήμα τήξης δεν μπορεί να χειριστεί το υλικό που παραδίδεται σε αυτό. Αυτοί οι μηχανισμοί απαιτούν διαφορετικές διορθωτικές ενέργειες. Μια σκληρότερη επιφάνεια από μόνη της δεν θα διορθώσει μια αναντιστοιχία γεωμετρίας ή ένα πρόβλημα ευθυγράμμισης του μηχανήματος.
Προσδιορίστε την επιφάνεια εργασίας, όχι μόνο τον χάλυβα βάσης
Η EJS χρησιμοποιεί σκληρή επένδυση PTA για διμεταλλικές βίδες και φυγοκεντρική χύτευση για διμεταλλικές επενδύσεις κάννης. ΟΠροδιαγραφές διμεταλλικού προϊόντος EJSδιακρίνετε τα ακόλουθα πάχη τελικού κράματος:
| Συστατικό | Εισηγμένα κράματα εργασίας | Αναφέρεται πάχος κράματος |
|---|---|---|
| Σκληρή πρόσοψη βιδών | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 έως 1,5 mm |
| Επένδυση βαρελιού | EJS01 | 2,0 έως 3,0 mm |
| Επένδυση βαρελιού | EJS02, EJS03, EJS04 | 1,5 έως 2,0 mm |
Πρόκειται για προδιαγραφές κατασκευής, μη επιτρεπόμενη φθορά ή εγγυημένες ώρες λειτουργίας. Η γραμμή μπορεί να χάσει την αποδεκτή απόδοση άντλησης ενώ παραμένει σημαντικό προστατευτικό υλικό. Η διαίρεση του πάχους του στρώματος με έναν υποτιθέμενο ρυθμό φθοράς δεν καθορίζει τη ωφέλιμη διάρκεια ζωής.

Αντιστοιχίστε την απόκριση στη ζημιά
Η συνεχής απώλεια υλικού πτήσης απαιτεί διαφορετική αξιολόγηση από μεμονωμένη βαθμολογία, πίτινγκ ή κατεστραμμένη κατάθεση. Καταγράψτε πού συμβαίνει η ζημιά και ποια σύνθεση χρησιμοποιήθηκε πριν εμφανιστεί. Για μακριές κάννες, συμπεριλάβετε την ευθυγράμμιση και την κατάσταση στήριξης στην έρευνα αντί να υποθέσετε ότι η ανομοιόμορφη φθορά αποδεικνύει ότι το κράμα ήταν λάθος.
Χρησιμοποιήστε τοοδηγός υλικών βίδας και κάννηςγια την επιλογή υλικού και τηνσύγκριση νιτρωμένου έναντι διμεταλλικούγια κατασκευαστικές επιλογές. Διατηρήστε την αξιολόγηση ζωής εστιασμένη στο τι κάνουν τα εγκατεστημένα εξαρτήματα.
3. Ζητήματα φθοράς της βίδας εξώθησης: τι αλλάζει πριν από την αστοχία;
Η γραμμή μπορεί να κρατήσει τη συνηθισμένη της έξοδο, ενώ ο χειριστής αυξάνει σταδιακά την ταχύτητα της βίδας για να αντισταθμίσει. Παρακολουθώντας μόνο kg/h μπορεί να χάσετε αυτήν την αλλαγή. Ο Mark Spalding και ο Timothy Womer ορίζουν τον ειδικό ρυθμό ως έξοδο διαιρούμενο με την ταχύτητα βίδας στο δικό τουςανάλυση φθοράς μιας βίδαςκαι εξηγήστε πώς η αντιστάθμιση ταχύτητας μπορεί να συνοδεύει μια υψηλότερη θερμοκρασία εκφόρτισης.
Συγκρίνετε μια επαναλαμβανόμενη συνθήκη παραγωγής
Εγγραφή συγκεκριμένης εξόδου ως(kg/h) / rpm. Μια μείωση αξίζει να διερευνηθεί όταν η σύνθεση, ο τρόπος τροφοδοσίας και οι κατάντη συνθήκες είναι συγκρίσιμες. Δεν είναι μέτρηση φθοράς από μόνο του. Μια αλλαγή στο ιξώδες της ρητίνης, στην τροφοδοσία ή στην κατάσταση της οθόνης μπορεί να αλλάξει την απόδοση χωρίς αντίστοιχη απώλεια μετάλλου.
| Παρατήρηση παραγωγής | Ελέγξτε πριν το αποδώσετε σε φθορά |
|---|---|
| Απαιτούνται περισσότερες στροφές για την προηγούμενη έξοδο | Σύνθεση, συνέπεια τροφοδοσίας, ζήτηση πίεσης και προηγούμενες ρυθμίσεις |
| Υψηλότερη πραγματική θερμοκρασία τήξης | Αξιοπιστία αισθητήρα, λειτουργία θέρμανσης/ψύξης και αλλαγές ταχύτητας |
| Αστάθεια πίεσης | Τροφοδοσία, κατάσταση οθόνης, περιορισμός καλουπιού και έλεγχος θερμοκρασίας |
| Μαύρα στίγματα, τζελ ή άλιω | Καταθέσεις, συνθήκες κατοικίας, αλλαγές υλικών και απόδοση τήξης |
| Υψηλότερη ενέργεια ανά μονάδα καλού προϊόντος | Ρυθμίσεις εξόδου, σκραπ, ορίων μέτρησης και λειτουργίας |
Χρησιμοποιήστε μια σειρά αναφοράς με σταθερή παραγωγή και αποδεκτή ποιότητα. Εξοικονομήστε ισχύ, στροφές ανά λεπτό, πραγματική θερμοκρασία τήξης, πίεση κεφαλής και ρυθμό απόρριψης. Εάν καταγράφετε ενέργεια, καθορίστε εάν καλύπτει τον εξωθητήρα ή ολόκληρη τη γραμμή και διατηρήστε αυτό το όριο αμετάβλητο. Η ανάμειξη ενέργειας ολικής γραμμής με ενδείξεις μόνο για εξωθητή δημιουργεί μια παραπλανητική τάση.
Κρατήστε ένα σύντομο ιστορικό προσαρμογής δίπλα στις ενδείξεις. Μια τάση που συναρμολογείται μόνο από τις τελικές ρυθμίσεις δεν μπορεί να δείξει πόσο συχνά έπρεπε να παρέμβει ο χειριστής. Ο Kuhman περιγράφει πώς η σταδιακή αντιστάθμιση της διαδικασίας μπορεί να κρύψει την υποβάθμιση έως ότου η παραγωγικότητα ή η ποιότητα γίνουν απαράδεκτες. Αυτός είναι ένας λόγος για έγκαιρη έρευνα, όχι απόδειξη ότι κάθε δύσκολο τρέξιμο χρειάζεται νέα μέρη.
Οι επίμονες αλλαγές μετά από βασικούς ελέγχους διαδικασίας δικαιολογούν μια προγραμματισμένη επιθεώρηση διαστάσεων. Η λείανση, η υποψία επαφής μετάλλου ή τα μεταλλικά θραύσματα απαιτούν άμεση δράση σύμφωνα με τη διαδικασία ασφαλείας του μηχανήματος. μην περιμένετε μια βολική ημερομηνία επιθεώρησης ή ένα υπολογισμένο όριο ζωής.
4. Μέτρηση φθοράς κάννης: ελέγξτε και τα δύο μέρη σε αντίστοιχες θέσεις
Μετρήστε την εξωτερική διάμετρο πτήσης, ή OD, και την εσωτερική διάμετρο της κάννης, ή ID, σε αντίστοιχους αξονικούς σταθμούς. Η σύγκριση της μικρότερης ένδειξης βίδας με μια άσχετη ένδειξη κάννης δεν περιγράφει την εφαρμογή σε καμία από τις θέσεις. Δώστε σε κάθε σταθμό μια απόσταση από ένα καθορισμένο δεδομένο, ώστε ένας μεταγενέστερος τεχνικός να μπορεί να το βρει ξανά.
Οδηγός προληπτικής συντήρησης της Reiloyπεριγράφει μετρήσεις καθαρισμού, ψύξης με χρήση μετρητή οπής κάννης και κατάλληλο εξοπλισμό μέτρησης βιδών OD, με ξεχωριστά αρχεία επιθεώρησης. Επιλέξτε βαθμονομημένο εξοπλισμό και μια μέθοδο κατάλληλη για τη γεωμετρία του εξαρτήματος. Καταγράψτε τη θερμοκρασία επιθεώρησης, τον γωνιακό προσανατολισμό και την επαναληψιμότητα με τις διαστάσεις.
Διατηρήστε το ακτινικό και το διαμετρικό διάκενο χωριστά
Σε αντίστοιχο σταθμό, για τον υπολογισμό του κυκλικού φακέλου:
- Διαμετρικό διάκενο = αναγνωριστικό κάννης μείον OD πτήσης βίδας.
- Ακτινικό διάκενο = διαμετρικό διάκενο διαιρούμενο με 2.
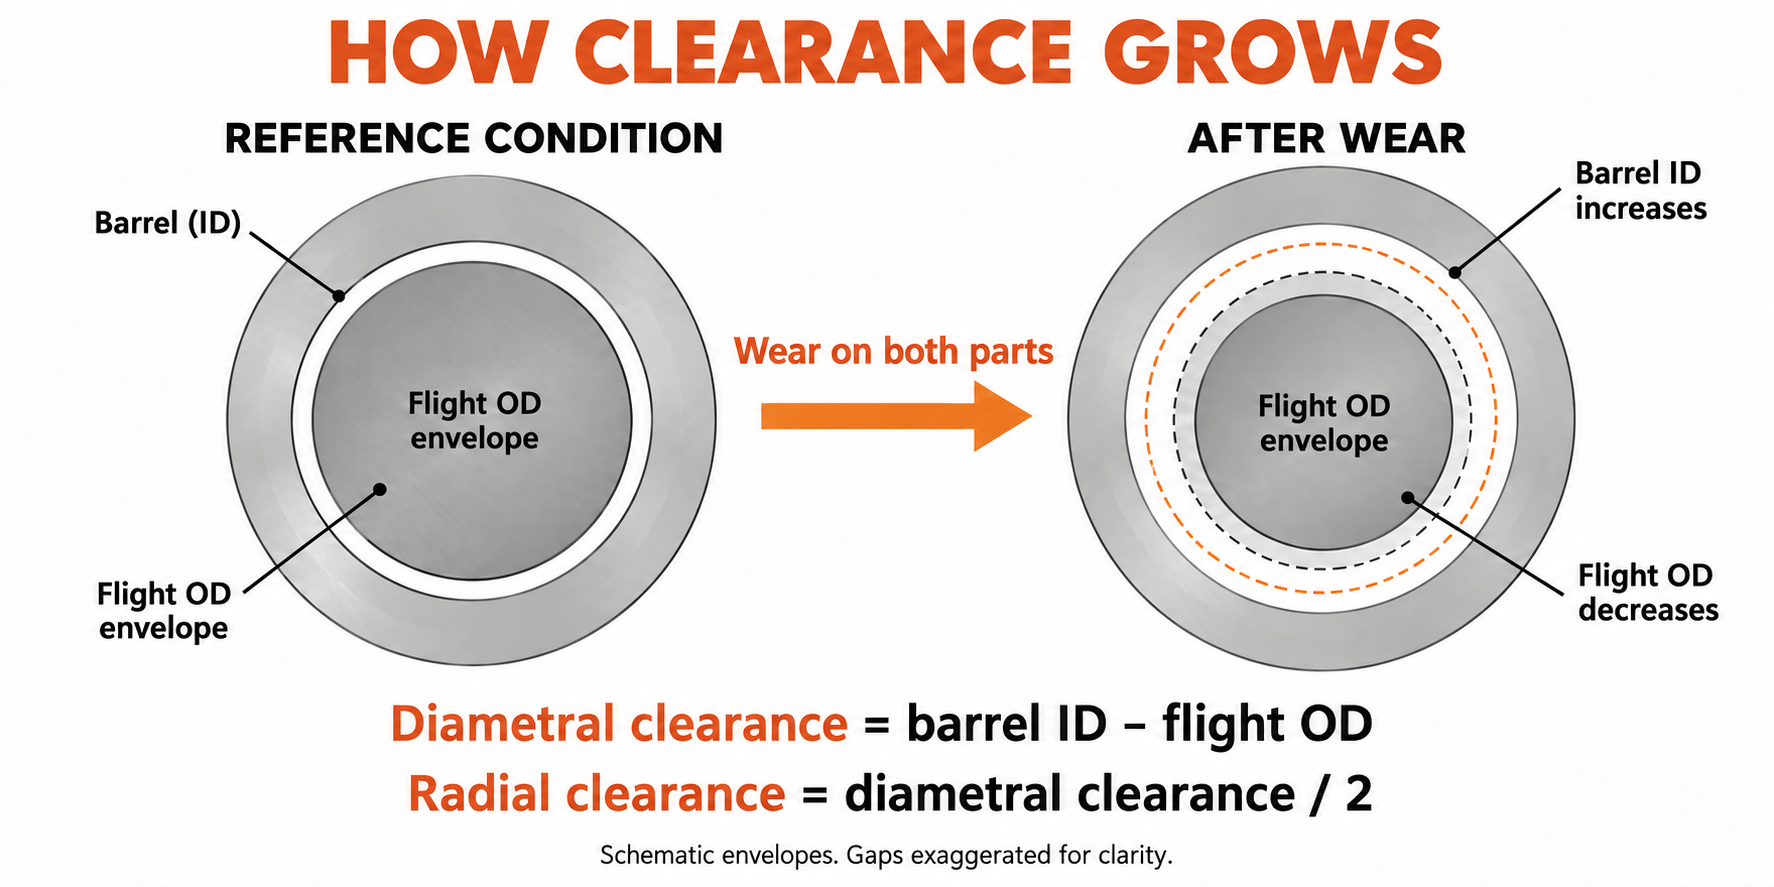
Διατηρήστε τη σύμβαση μονάδας και εκκαθάρισης σε κάθε αναφορά. Μια μείωση OD κατά 0,10 mm αντιπροσωπεύει μια ακτινική απώλεια πτήσης 0,05 mm. Η σύγχυση αυτών των ποσοτήτων αλλάζει την ερμηνευόμενη φθορά κατά δύο φορές.
Τι μετρήσαμε σε έργο αντικατάστασης 90 χλστ
Σε ένα έργο αντικατάστασης EJS για έναν ονομαστικό εξωθητήρα μονού κοχλία 90 mm επεξεργασίας PP με 30 wt% ανθρακικό ασβέστιο, το αρχικό αίτημα του πελάτη ήταν υψηλότερη σκληρότητα. Εξετάσαμε την πλήρη σύνθεση, το αρχικό σχέδιο και τις διαστάσεις του παλιού εξαρτήματος πριν καθορίσουμε την αντικατάσταση. Ταιριάξαμε επίσης τους σταθμούς μέτρησης βίδας και κάννης κατά μήκος του άξονα.
Σε έναν σταθμό μέτρησης, το παλιό OD πτήσης ήταν 89,65 mm και το ID της κάννης ήταν 90,25 mm. Η διαφορά διαμέτρου ήταν 0,60 mm, δίνοντας ένα ψυχρό ακτινωτό διάκενο 0,30 mm. Κοιτάζοντας μόνο τη βίδα θα είχε αφήσει αναπάντητη τη μισή ερώτηση προσαρμογής: η οπή της κάννης ήταν επίσης μέρος της μετρούμενης κατάστασης.
Η προδιαγραφή αντικατάστασης χρησιμοποιούσε μια βίδα 38CrMoAlA με σκληρή επιφάνεια πτήσης Colmonoy 83 και σώμα κάννης 42CrMo με επένδυση EJS04. Στον αντίστοιχο σταθμό, το νέο OD πτήσης ήταν 89,95 mm και το ID της κάννης ήταν 90,15 mm. Η διαφορά τους ήταν 0,20 mm, δίνοντας το ψυχρό ακτινωτό διάκενο 0,10 mm που καθορίζεται στο σχέδιο.
| Μέτρηση τομής | Παλιά μέρη | Ανταλλακτικά |
|---|---|---|
| Πτήση OD | 89,65 χλστ | 89,95 χλστ |
| Ταυτότητα βαρελιού | 90,25 χλστ | 90,15 χλστ |
| Διαμετρικό διάκενο | 0,60 χλστ | 0,20 χλστ |
| Ψυχρό ακτινωτό διάκενο | 0,30 χλστ | 0,10 χλστ |
Αποκαταστήσαμε την καθορισμένη εφαρμογή σε αυτόν τον σταθμό, μια μείωση ακτινικής απόστασης 0,20 mm. Άλλοι σταθμοί και διεπαφές μηχανών απαιτούν τους δικούς τους ελέγχους. Το σχέδιο διαχώριζε τα υλικά βίδας και κάννης, τις προστατευμένες περιοχές και τις απαιτήσεις επιθεώρησης, επομένως η απόφαση αντικατάστασης αφορούσε τη γεωμετρία καθώς και τη σκληρότητα. Αυτή είναι η πειθαρχία μέτρησης που χρειάζεται μια αξιολόγηση ωφέλιμης ζωής για να μπορέσει να μετατρέψει τις επαναλαμβανόμενες μετρήσεις σε τάση.
Λογαριασμός για ανομοιόμορφη φθορά
Μετρήστε πολλές γωνίες σε κάθε διατομή κάννης και διατηρήστε τις μεμονωμένες μετρήσεις, συμπεριλαμβανομένης της ωοειδούς. Ένα υπολογισμένο κυκλικό διάκενο δεν περιγράφει πλήρως τη μονόπλευρη ζημιά, τη διαρροή ή μια παραμορφωμένη οπή. Για τις διπλές βίδες, η επιθεώρηση πρέπει επίσης να αφορά τη γεωμετρία διπλής οπής και εμπλοκής του OEM. ένας ενιαίος τύπος στρογγυλής οπής δεν μπορεί να αντικαταστήσει αυτήν την αξιολόγηση.
Ακολουθήστε τις διαδικασίες απομόνωσης, απελευθέρωσης πίεσης, χειρισμού και αφαίρεσης του κατασκευαστή του μηχανήματος. Έχετε την υποστήριξη ειδικευμένου προσωπικού και επιθεωρήστε τα εξαρτήματα. Η αναφορά φθοράς δεν πρέπει να εξαρτάται από τον καθαρισμό που προκαλεί βλάβη, την αυτοσχέδια πρόσβαση ή την ανύψωση χωρίς υποστήριξη.
5. Υπολογίστε το ποσοστό φθοράς από επαναλαμβανόμενες επιθεωρήσεις
Μία επιθεώρηση καθορίζει τις τρέχουσες διαστάσεις. Δύο συγκρίσιμες επιθεωρήσεις καθορίζουν ένα ποσοστό διαστήματος. Περαιτέρω έλεγχοι δείχνουν εάν αυτό το ποσοστό αλλάζει. Χρησιμοποιήστε ώρες που συσσωρεύονται από το ίδιο σετ εξαρτημάτων μεταξύ των επιθεωρήσεων, όχι τη συνολική ηλικία του μηχανήματος ή ένα μείγμα διαφορετικών ανταλλακτικών.
Για κάθε σταθμό, υπολογίστε την αύξηση της ακτινικής απόστασης σε mm ανά 1.000 ώρες λειτουργίας:
Ποσοστό = (τρέχουσα ακτινική απόσταση - προηγούμενη ακτινική απόσταση) / ώρες μεταξύ των επιθεωρήσεων × 1.000
Αυτός είναι ένας συνδυασμένος ρυθμός κάθαρσης-αύξησης. Για να δείτε ποιο εξάρτημα συμβάλλει, υπολογίστε την ακτινική απώλεια της βίδας ως(προηγούμενο OD - τρέχον OD) / 2και την ακτινική ανάπτυξη της κάννης ως(τρέχον αναγνωριστικό - προηγούμενο αναγνωριστικό) / 2. Όταν η θέση, ο προσανατολισμός και οι συνθήκες επιθεώρησης ταιριάζουν, αυτές οι δύο αλλαγές αθροίζονται στο διάκενο αυξάνονται.
Διαβάστε ξεχωριστά το πρόσφατο διάστημα
Εξετάστε ένα υποθετικό αρχείο καταγραφής επιθεώρησης για έναν σταθμό με κυκλικό φάκελο. Αυτές οι διαστάσεις εξηγούν τον υπολογισμό. δεν αποτελούν προδιαγραφή αποτελέσματος ή αποδοχής διάρκειας λειτουργίας EJS.
| Ώρες από την εγκατάσταση | Πτήση OD | Ταυτότητα βαρελιού | Ακτινικό διάκενο | Βαθμολογία από την προηγούμενη ανάγνωση |
|---|---|---|---|---|
| 0 h | 99,95 χλστ | 100,15 χλστ | 0,10 χλστ | Βασική γραμμή |
| 2.000 h | 99,90 χλστ | 100,18 χλστ | 0,14 χλστ | 0,02 mm/1.000 h |
| 4.000 h | 99,82 χλστ | 100,22 χλστ | 0,20 χλστ | 0,03 mm/1.000 h |
Για τις πλήρεις 4.000 ώρες, ο μέσος όρος είναι 0,025 mm/1.000 h. Το τελευταίο διάστημα είναι ταχύτερο, στα 0,03 mm/1.000 h. Η χρήση μόνο του μέσου όρου πλήρους ζωής θα κρύψει αυτή την αλλαγή. Διερευνήστε τον λόγο και χρησιμοποιήστε μια κατάλληλα συντηρητική πρόσφατη τιμή για τον προγραμματισμό.
Το τελευταίο διάστημα διαχωρίζεται επίσης σε 0,04 mm ακτινικής απώλειας βίδας και 0,02 mm ακτινικής ανάπτυξης κάννης. Μαζί εξηγούν την αύξηση της απόστασης κατά 0,06 mm. Αυτό δίνει στην ομάδα συντήρησης μια πιο χρήσιμη ερώτηση από το ποιο εξάρτημα φοράει συνήθως πρώτο: ποιο εξάρτημα συμβάλλει σε αυτήν τη γραμμή;
Απορρίψτε μια ψευδή τάση πριν από την πρόβλεψη
Μια μικρή προφανής μείωση στο διάκενο δεν σημαίνει ότι το φθαρμένο μέταλλο έχει επιστρέψει. Ελέγξτε τη θέση μέτρησης, τη θερμοκρασία, την καθαριότητα, τη ρύθμιση του οργάνου και την επαναληψιμότητα του χειριστή. Εάν η αλλαγή είναι εντός της αβεβαιότητας της μεθόδου, αναφέρετέ την ως ανεπίλυτη αντί να υπολογίσετε μια άπειρη ή αρνητική υπολειπόμενη ζωή.
Κρατήστε ξεχωριστά την τάση κάθε σταθμού. Ένας χαμηλός μέσος όρος σε όλο το μήκος μπορεί να κρύψει μια κατεστραμμένη θέση ανάμειξης, μετάβασης ή εκκένωσης. Καταγράψτε τις ρωγμές, τις οπές και τις απώλειες κατάθεσης παράλληλα με τις διαστάσεις. Αυτές οι συνθήκες μπορεί να απαιτούν δράση ακόμη και όταν ο υπολογισμός της απόστασης-ανάπτυξης φαίνεται μέτριος.
6. Μετατρέψτε το ποσοστό φθοράς σε σχέδιο αντικατάστασης
Ο ρυθμός φθοράς προβλέπει το χρόνο σε μια καθορισμένη κατάσταση μόνο εάν οι συνθήκες λειτουργίας παραμένουν εύλογα συγκρίσιμες. Αρχικά συμφωνήστε για ένα όριο προγραμματισμού χρησιμοποιώντας τα ισχύοντα όρια υπηρεσιών του OEM, την κατάσταση του ανταλλακτικού και την απόδοση της διαδικασίας που πρέπει να παρέχει η γραμμή. Μια ανοχή νέου εξαρτήματος ορίζει τη νέα εφαρμογή. δεν καθορίζει αυτόματα το μέγιστο ελεύθερο σέρβις.
Υπολογίστε τις ώρες στο όριο προγραμματισμού
Όταν ο ρυθμός εκφράζεται σε mm/1.000 h:
Εκτιμώμενες υπόλοιπες ώρες = (σχεδιασμός ακτινικής απόστασης - τρέχουσα ακτινική απόσταση) / πρόσφατη τιμή × 1.000
Συνεχίστε το υποτιθέμενο αρχείο καταγραφής παραπάνω. Για αυτόν τον υπολογισμό, ας υποθέσουμε ότι η ομάδα μηχανικών έχει επιλέξει ακτινική απόσταση 0,30 mm ως τελικό σημείο σχεδιασμού. Η τρέχουσα τιμή είναι 0,20 mm, αφήνοντας 0,10 mm σε αυτό το τελικό σημείο. Στα 0,03 mm/1.000 h, η εκτίμηση είναι περίπου 3.300 ώρες λειτουργίας. Η τιμή των 0,30 mm είναι μια υπόθεση για αυτό το παράδειγμα, όχι ένα γενικό όριο αντικατάστασης.
Εάν ο πρόσφατος ρυθμός διπλασιαστεί στα 0,06 mm/1.000 h, το ίδιο εύρος δίνει περίπου 1.700 ώρες. Το υπόλοιπο υλικό δεν έχει αλλάξει. έχει τον αναμενόμενο χρόνο χρήσης του. Κανένα αποτέλεσμα δεν προστατεύει από ρωγμή, ξαφνική ζημιά επαφής ή απαράδεκτη ποιότητα προϊόντος που θα εμφανιστεί νωρίτερα.
Επαναφέρετε τον υπολογισμό όταν αλλάξει το καθήκον
Μην κάνετε παρέκταση μια εγγραφή καθαρής ρητίνης μέσω ενός διακόπτη σε γεμάτο υλικό. Σημειώστε την αλλαγή και δημιουργήστε μια νέα τάση διαστήματος. Αντιμετωπίστε μια νέα πηγή ανακύκλωσης, ένα υψηλότερο φορτίο πλήρωσης, διαφορετική απαίτηση πίεσης ή επίμονη ρύθμιση λειτουργίας ως λόγο για να αναθεωρήσετε την πρόβλεψη.
Εάν δεν υπάρχουν μετρήσεις νέων συνθηκών, ένα εφαρμοστέο ελεγχόμενο σχέδιο μπορεί να βοηθήσει στην εκτίμηση των τρεχουσών διαστάσεων. Δεν μπορεί να αποδείξει πόση φθορά σημειώθηκε κατά τη διάρκεια μιας άγνωστης περιόδου. Κάντε την τρέχουσα επιθεώρηση ως αναφορά για μεταγενέστερες συγκρίσιμες επιθεωρήσεις. μην εφεύρετε έναν ιστορικό ρυθμό μόνο από την ονομαστική διάμετρο.
Εργαστείτε προς τα πίσω από το κλείσιμο
- Προσδιορίστε τον σταθμό ή την κατάσταση που ελέγχει την παρέμβαση, συμπεριλαμβανομένου τυχόν προγενέστερου περιορισμού ποιότητας ή ασφάλειας.
- Μετατρέψτε τις εκτιμώμενες ώρες λειτουργίας σε ημερολογιακό χρόνο χρησιμοποιώντας το προγραμματισμένο πρόγραμμα παραγωγής, συμπεριλαμβανομένων των τερματισμών λειτουργίας.
- Επιβεβαιώστε το σχέδιο, τη σύνθεση και εάν απαιτείται επισκευή ή νέο εξάρτημα.
- Λάβετε τους τρέχοντες χρόνους κατασκευής, επιθεώρησης και μεταφοράς για την πραγματική παραγγελία.
- Διατηρήστε την ικανότητα εγκατάστασης και αφήστε ένα buffer για την αβεβαιότητα των προβλέψεων και τον κίνδυνο παράδοσης.
Επιλέξτε την επόμενη επιθεώρηση πριν από την αναμενόμενη παρέμβαση, με το μεσοδιάστημά της να βασίζεται στην τάση φθοράς και την κρισιμότητα της παραγωγής. Μια ταχέως μεταβαλλόμενη τάση απαιτεί νωρίτερα επαναξιολόγηση. Η πρόβλεψη είναι μια είσοδος σχεδιασμού συντήρησης, όχι άδεια διέλευσης μέσω προειδοποιητικών πινακίδων.
7. Αντικαταστήστε τη βίδα, την κάννη ή και τα δύο;
Αξιολογήστε την εφαρμογή ως ζευγάρι, αλλά μην υποθέσετε ότι και τα δύο μέρη πρέπει να αγοραστούν μαζί. Μια κάννη ήχου μπορεί να είναι κατάλληλη για μια βίδα αντικατάστασης. Μια φθαρμένη κάννη μπορεί να αφήσει υπερβολική απόσταση γύρω από μια νέα βίδα από την πρώτη κίνηση. Η απόφαση χρειάζεται τον χάρτη της μετρούμενης οπής, τις προτεινόμενες διαστάσεις της βίδας και την κατάσταση του συγκρατημένου εξαρτήματος.
| Απόφαση | Απαιτούνται αποδεικτικά στοιχεία πριν προχωρήσετε |
|---|---|
| Συνεχίστε και παρακολουθήστε | Εγκεκριμένες διαστάσεις και κατάσταση, αποδεκτό προϊόν, σταθερή διαδικασία και προγραμματισμένη επαναξιολόγηση |
| Ανοικοδομήστε ή αντικαταστήστε μόνο τη βίδα | Επισκευάσιμη ή αντικαταστάσιμη γεωμετρία βίδας, κατάλληλη κάννη και επαληθευμένη εφαρμογή που προκύπτει |
| Επισκευάστε ή αντικαταστήστε μόνο την κάννη | Μια κατάλληλη βίδα συγκράτησης, μια λύση κάννης εγκεκριμένη από μηχανική και ελεγμένη ευθυγράμμιση |
| Απευθυνθείτε και στα δύο μέρη | Και τα δύο βρίσκονται εκτός αποδεκτών συνθηκών ή η συνδυασμένη γεωμετρία τους δεν μπορεί να ικανοποιήσει την απαιτούμενη εφαρμογή |
Ελέγξτε τι θα αποκαταστήσει η ανοικοδόμηση
Πριν αποδεχτείτε μια πρόταση επισκευής, προσδιορίστε τις αποκαταστημένες διαστάσεις, το κράμα εργασίας, την προστατευμένη περιοχή και τις απαιτήσεις επιθεώρησης. Αξιολογήστε τον πυρήνα, την ευθύτητα, τις ρωγμές και τις προηγούμενες επισκευές. Μην υποθέσετε ότι μια άλλη εφαρμογή σκληρής επιφάνειας κάνει ολόκληρη τη βίδα νέα.
Ομοίως, η μεγέθυνση μιας οπής κάννης μέσω της μηχανικής κατεργασίας δεν μπορεί από μόνη της να αποκαταστήσει την αρχική της απόσταση. Οποιαδήποτε αλλαγή χρειάζεται μια συμβατή γεωμετρία βίδας και ένα εφικτό σχέδιο επισκευής κάννης. Επιβεβαιώστε την ικανότητα επισκευής και την καταλληλότητα για το μεμονωμένο τμήμα προτού το κάνετε την προτιμώμενη διαδρομή.
Συγκρίνετε χρήσιμη παραγωγή, όχι μόνο τιμή τιμολογίου
Υπολογίστε το κόστος της συνέχισης έως την προτεινόμενη διακοπή λειτουργίας: απώλεια εμπορεύσιμης παραγωγής, πρόσθετο σκραπ, επιπλέον ενέργεια και οποιαδήποτε διακοπή του προγράμματος. Αποφύγετε να μετράτε την ίδια απώλεια δύο φορές, όπως τόσο η χαμένη αξία του προϊόντος όσο και τα πλήρη έσοδα από τις πωλήσεις. Χρησιμοποιήστε τη βάση κόστους του ίδιου του εργοστασίου και τις πραγματικές προσφορές για επισκευή ή αντικατάσταση.
Μια επισκευή μπορεί να είναι ελκυστική όταν ο πυρήνας και η γεωμετρία είναι κατάλληλα και η προδιαγραφή που έχει αποκατασταθεί πληροί το καθήκον. Η νέα κατασκευή μπορεί να είναι προτιμότερη μετά από δομικές βλάβες, αλλαγή σκευάσματος ή ακατάλληλο αρχικό σχέδιο. Καταγράψτε γιατί η επιλεγμένη διαδρομή θα πρέπει να επιλύσει το πρόβλημα αντί να επαναλάβει απλώς την προηγούμενη αγορά. ΟΟδηγός αγοραστή EJSκαθορίζει τις πληροφορίες σχεδίασης και επιθεώρησης που πρέπει να συμπεριληφθούν σε μια προδιαγραφή αντικατάστασης.
8. Παρατείνετε την ωφέλιμη ζωή χωρίς να κρύβετε το πρόβλημα
Αντιστοιχίστε κάθε προληπτική ενέργεια με τον παρατηρούμενο κίνδυνο. Η μόλυνση μετάλλων απαιτεί έλεγχο πριν φτάσει στη βίδα, χρησιμοποιώντας κατάλληλες πρακτικές διαχωρισμού και χειρισμού υλικού. Ένα πλέγμα τήξης κατάντη έχει διαφορετική θέση και λειτουργία. δεν μπορεί να εμποδίσει τους ρύπους να περάσουν πρώτα από τα ανοδικά τμήματα βιδών.
Για αλλαγμένες συνθέσεις, αναθεωρήστε τα κράματα εργασίας και τη γεωμετρία τήξης πριν αυξήσετε τη ζήτηση παραγωγής. Για επίμονη μονόπλευρη βαθμολόγηση, διερευνήστε την ευθυγράμμιση, τα στηρίγματα κάννης και την κατάσταση των βιδών. Για επαναλαμβανόμενες εναποθέσεις, ελέγξτε τις συνθήκες επεξεργασίας του υλικού και τη διαδικασία καθαρισμού του μηχανήματος αντί να αντιμετωπίζετε κάθε σκούρο σημάδι ως φθορά διαστάσεων.
Ακολουθήστε τις οδηγίες προθέρμανσης και εμποτισμού του OEM πριν από την περιστροφή. Χρησιμοποιήστε μεθόδους καθαρισμού συμβατές με τη μεταλλουργία των εξαρτημάτων. Όπου τα σφάλματα θέρμανσης ή ψύξης έχουν επηρεάσει τη λειτουργία, διορθώστε τα πριν κρίνετε εάν το υλικό αντικατάστασης είναι επαρκές. Αυτές οι ενέργειες αφορούν το λειτουργικό περιβάλλον. δεν δικαιολογούν την παράταση ενός διαστήματος επιθεώρησης όταν οι μετρήσεις δείχνουν επιταχυνόμενη φθορά.
Κάντε το ιστορικό μετρήσεων χρησιμοποιήσιμο
Δώστε σε κάθε βίδα και κάννη ξεχωριστή ταυτότητα. Διατηρήστε τις βασικές διαστάσεις, το ιστορικό επισκευής και το κράμα εργασίας συνδεδεμένα με αυτήν την ταυτότητα όταν τα εξαρτήματα μετακινούνται μεταξύ των μηχανών. Μετά την επισκευή ή την αντικατάσταση, ξεκινήστε μια νέα αναφορά διαστάσεων και διατηρήστε την προηγούμενη εγγραφή για σύγκριση. Αποθηκεύστε φωτογραφίες με το όνομα και τον προσανατολισμό του σταθμού, ώστε μια μεταγενέστερη επιθεώρηση να εντοπίσει το ίδιο χαρακτηριστικό.
Η EJS παρέχει πιστοποιητικά υλικού και εκθέσεις επιθεώρησης για τις βιδωτές κάννες της, όπως περιγράφεται στοσελίδα διμεταλλικού προϊόντος. Διατηρήστε την αναφορά επιθεώρησης διαστάσεων με το αρχείο εγκατάστασης. είναι πιο χρήσιμο για μελλοντικές αποφάσεις φθοράς παρά μόνο μια περιγραφή προϊόντος.
Για αξιολόγηση, στείλτε πληροφορίες για το μοντέλο του μηχανήματος, το ελεγχόμενο σχέδιο, τη ρητίνη και το υλικό πλήρωσης, τις ώρες στα εγκατεστημένα εξαρτήματα, τις αντίστοιχες μετρήσεις ID/OD, τις συνθήκες επιθεώρησης, τις φωτογραφίες ζημιών και τα συμπτώματα παραγωγής. Συμπεριλάβετε τι πρέπει να επιτύχει η γραμμή. ΕπαφήEJS Industryστοsales@ejsscrewbarrel.comμε αυτό το πακέτο μέτρησης, έτσι ώστε η συζήτηση να μπορεί να ξεκινήσει με την πραγματική εφαρμογή και καθήκον.
Προετοιμάστε μια έρευνα μέτρησης
Περιγράψτε τα εγκατεστημένα εξαρτήματα και τις μετρήσεις που έχετε. Το κουμπί ανοίγει ένα πρόχειρο email στο EJS. μπορείτε να επισυνάψετε σχέδια και φωτογραφίες πριν την αποστολή.
9. Συχνές ερωτήσεις
Πόσο διαρκεί μια κάννη με βίδα εξώθησης;
Η διάρκεια ζωής εξαρτάται από τη σύνθεση, την κατασκευή, τη γεωμετρία, το φορτίο και την απόδοση που απαιτείται από τη γραμμή. Για να υπολογίσετε την υπολειπόμενη διάρκεια ζωής, επαναλάβετε τις αντίστοιχες μετρήσεις βίδας και κάννης, υπολογίστε τον πρόσφατο ρυθμό φθοράς και προβάλετέ τον σε ένα εγκεκριμένο όριο σχεδιασμού ενώ ελέγχετε τις τάσεις παραγωγής.
Μια διμεταλλική βιδωτή κάννη διαρκεί πάντα περισσότερο;
Ένα κατάλληλα επιλεγμένο διμεταλλικό κράμα εργασίας μπορεί να αντιμετωπίσει τη λειαντική ή διαβρωτική λειτουργία. Το όνομα κατασκευής από μόνο του δεν καθιερώνει μεγαλύτερη διάρκεια ζωής. Η συμβατότητα του κράματος, η γεωμετρία, η ευθυγράμμιση και οι συνθήκες λειτουργίας εξακολουθούν να έχουν σημασία. Το πάχος του στρώματος δεν είναι πολλαπλασιαστής διάρκειας ζωής.
Η βίδα ή η κάννη φθείρεται πρώτα;
Οποιοσδήποτε μπορεί να ελέγξει την απόφαση αντικατάστασης. Μετρήστε το OD πτήσης και το αναγνωριστικό κάννης σε αντίστοιχους σταθμούς και, στη συνέχεια, διαχωρίστε την απώλεια ακτινωτής βίδας από την ακτινική ανάπτυξη κάννης. Μην εφαρμόζετε την αναλογία ζωής βίδας προς κάννη άλλου μηχανήματος χωρίς συγκρίσιμες ενδείξεις κατασκευής και λειτουργίας.
Σε ποιο διάκενο πρέπει να αντικατασταθούν μια βίδα και η κάννη;
Χρησιμοποιήστε τα ισχύοντα όρια υπηρεσιών OEM και μια απόφαση εγκεκριμένη από τη μηχανική βάσει της κατάστασης των εξαρτημάτων, της ποιότητας του προϊόντος και της απόδοσης παραγωγής. Δηλώστε αν το όριο είναι ακτινωτό ή διαμετρικό. Μια μοναδική τιμή χιλιοστού ή πολλαπλάσιο διάκενου δεν ταιριάζει σε κάθε διάμετρο και εφαρμογή.
Μπορώ να υπολογίσω την υπολειπόμενη ζωή χωρίς μια νέα γραμμή αναφοράς;
Μπορείτε να επιθεωρήσετε την τρέχουσα κατάσταση σε σχέση με τα ισχύοντα σχέδια και τα όρια σέρβις. Για να υπολογίσετε ένα μετρούμενο ποσοστό φθοράς, χρησιμοποιήστε την τρέχουσα επιθεώρηση ως αναφορά και επαναλάβετε την μετά από ένα γνωστό διάστημα λειτουργίας υπό συγκρίσιμες συνθήκες. Μια άγνωστη αρχική συνθήκη δεν μπορεί να καθορίσει ένα αξιόπιστο ιστορικό ποσοστό.
Πρέπει η βίδα και η κάννη να αντικατασταθούν μαζί;
Όχι. Πρέπει να αξιολογηθούν και τα δύο, αλλά η αντικατάσταση ενός μπορεί να είναι κατάλληλη όταν το συγκρατημένο εξάρτημα είναι κατάλληλο και το αντίστοιχο διάκενο που προκύπτει πληροί την εγκεκριμένη απαίτηση. Εάν και τα δύο είναι κατεστραμμένα ή η εφαρμογή παραμένει απαράδεκτη, απευθυνθείτε και στα δύο.